全国咨询热线
400-822-8565
先说一句标准号的事:臭氧龟裂试验常用的依据是 GB/T 7762(静态拉伸)和 ISO 1431-1(静态加动态),GB/T 7759 讲的是压缩永久变形,不涉及臭氧。采购前按你们实际执行的那份标准核一下,浓度取值以它为准。下面的浓度思路按臭氧老化试验的常规条件讲。
一、浓度取值,来自规范不是来自设备
臭氧老化试验的浓度不是随便定的,标准或客户规范里会给一个值,常见在几十到一百pphm这个量级(比如25、50、100这样的取值),同时给一个允许偏差。
所以选设备的第一步不是看它上限多少,是把你可能要用的那几个浓度值列出来:现在的产品用什么、客户的规范要求什么、未来两年可能新增什么。
列完这张表,才知道需要覆盖多宽的范围。跳过这一步直接问"最大能到多少",很容易买了个范围够大但常用点控不稳的机器。
二、上限留余量,下限别忽视
上限。在最常用的浓度值基础上留出余量,能到常用值的1.2到1.5倍比较稳妥。贴着常用值买,灯管或发生器稍有衰减就上不去。
下限。这一头最容易被忽略。低浓度反而更难控——产生和分解、样品消耗、换气稀释几股力量在低浓度时更容易打架。能到低浓度不等于能稳住低浓度,一定要问低浓度下的偏差。
如果一台设备要覆盖25到100这一段,那它在中段的控制能力基本能代表整体水平,让厂家给几个点上的实测偏差,比只报范围可靠。
三、范围要连着偏差和稳定时间一起看
这三个数是一组,拆开看没有意义。
范围决定能不能做,偏差决定数据能不能用,稳定时间决定效率。一天开一次机的实验室,开机到浓度达标要两小时,等于一天只有大半天在跑试验。
还有一个隐含项:浓度控制是否闭环。开环机器只设功率,跑几十上百小时后浓度偏了也不知道。密封条试验周期往往不短,这条很关键。
四、密封条这个样品,还要配两件事
密封条的特点是小截面、大表面积、装配时是被压缩的。所以试验要模拟装配状态(一定的压缩或拉伸变形),不能平放着测。
夹具。要有能固定试样并施加规定变形的夹具,而且试样之间不能互相遮挡。密封条是长条形,怎么盘、怎么挂、间距多少,都会影响气流。
气流和温度。密封条表面积大,对气流敏感。风速要能扫到每条试样,又不能大到把试样吹变形;温度按规范设定,常见在40℃这个量级。
五、五种常见问题
一,只报上限不报偏差。范围宽,实际控不住。
二,忽略低浓度。低浓度下漂得厉害,做低浓度项目就不成立。
三,浓度开环。长周期试验中途漂移。
四,试样平放测试。没有模拟装配压缩,结果不对应实际使用。
五,探头不校准。整个浓度体系建立在错误的基准上。
六、一句话收尾
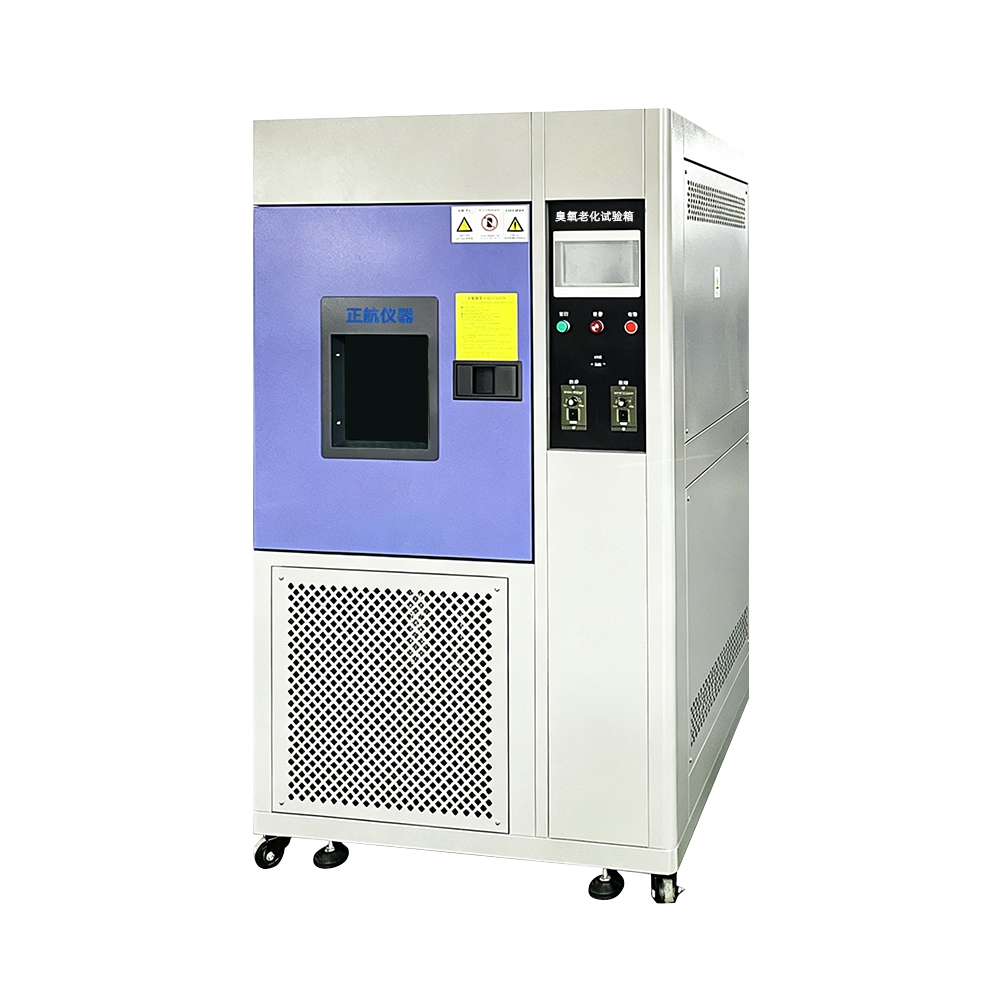
浓度范围这样定:先按执行标准列出要用的几个浓度值,上限留1.2到1.5倍余量,下限单独核偏差,再连稳定时间和是否闭环一起谈;密封条还要配能施加规定变形的夹具。
范围够大但常用点不稳的设备,是最容易买错的类型。把执行标准、常用浓度值和密封条截面尺寸发过来,我们按这个核一遍浓度范围和控制方式。
全国咨询热线:400-822-8565
手机:13929205120 联系人:阳经理
QQ:1832522880 邮箱:sherry@sailham.com
公司地址:广东省东莞市寮步镇岭安街2号
 扫一扫加客服微信
 移动端,扫扫更精彩
Copyright © 2023 东莞市正航仪器设备有限公司 版权所有 备案/许可证号:粤ICP备12059146号-36